

Výber astroj na montáž tepelných mostovzávisí od hliníkového profilu, polyamidového pásu, objemu výroby a požadovanej úrovne automatizácie.Správny stroj by mal zodpovedať skutočnému dizajnu profilu a procesu montáže.
Pre tepelne rozbité hliníkové profily sú hlavné procesyzahŕňajú profilové ryhovanie, vkladanie polyamidových pásikov, valcovanie a krimpovanie. Každý krok ovplyvňuje konečné mechanické spojenie medzi hliníkovými profilmi a pásom tepelnej bariéry.
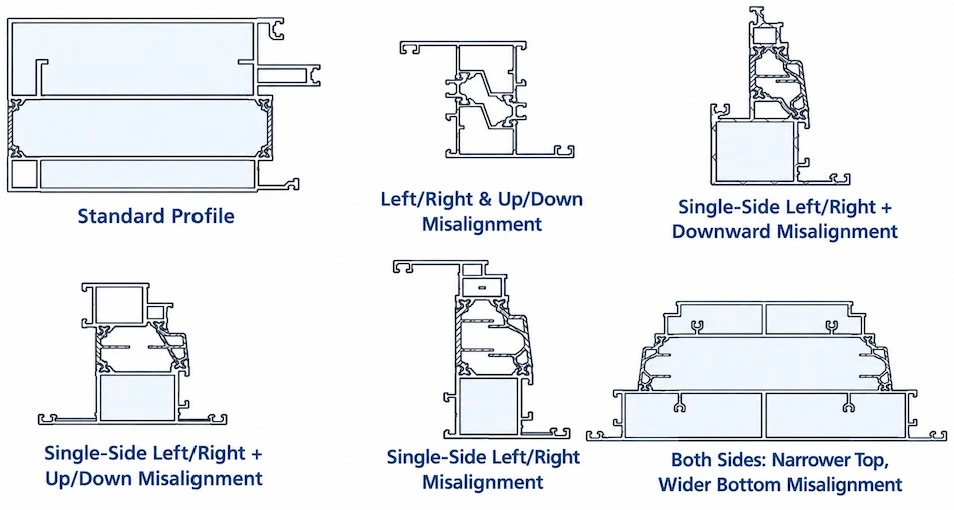
1. Začnite s hliníkovým profilom
Profil je prvým faktorom, ktorý treba zvážiť.
Skontrolujte:
Rozmery a geometria profilu
Rozmery drážky
Pozícia vrúbkovania
Dĺžka profilu
Špecifikácia polyamidových pásikov
Rôzne konštrukcie profilov môžu vyžadovať rôzne upínacie, polohovacie a spracovateľské úpravy. Ak vyrábate niekoľko typov profilov, vyberte si stroj, ktorý umožňuje nastavenie hlavných parametrov pre rôzne profily.
2. Skontrolujte polyamidový prúžok
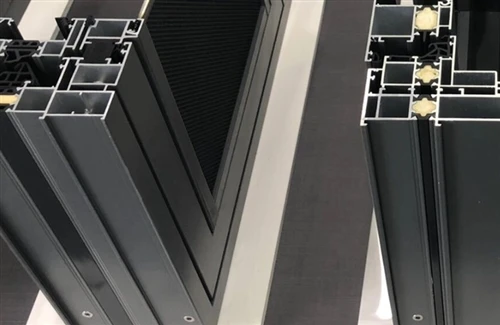
Pás tepelnej bariéry musí zodpovedať profilovej drážke.
Medzi dôležité faktory patria:
Šírka a výška pásu
Tvar pásu
Pásový materiál
Rozmery drážky
Polyamidové pásiky PA66sa bežne používajú v tepelne delených hliníkových profiloch. Stroj by mal poskytovať stabilné podávanie a vkladanie pásu a zároveň udržiavať pás správne umiestnený v profile.
Ak používate iné špecifikácie prúžkov, uistite sa, že je možné stroj nakonfigurovať na požadované veľkosti.
3. Zvážte proces vrúbkovania
Vrúbkovanie sa vykonáva pred vložením prúžku. Vnútorné drážky hliníkového profilu sú ozubené alebo zúbkované, aby sa zlepšilo mechanické spojenie s polyamidovým pásikom.
Pri výbere stroja na montáž tepelných mostov zvážte:
Nastavenie hĺbky vrúbkovania
Počet a usporiadanie vrúbkovacích hláv
Presnosť polohovania profilu
Metóda výmeny
Či je možné spracovať obe strany bez manuálneho otáčania profilu
Pre vyššiu{0}}objemovú produkciu poskytuje CNC vrúbkovanie konzistentnejšie spracovanie a jednoduchšiu správu parametrov.

4. Zvoľte správnu konfiguráciu rolovania a krimpovania

Po vložení pásu je potrebné hliníkový profil zrolovať a zvlniť okolo polyamidového pásu. Tým sa vytvorí požadované mechanické spojenie medzi hliníkovým profilom a pásom tepelnej bariéry.
CNC valcovacie krimpovacie stroje môžu byť konfigurované s rôznym počtom riadených osí, vrátane:
11-osový
14-osový
17-osový
20-osový
Vhodná konfigurácia závisí od konštrukcie profilu, špecifikácie pásu a výrobných požiadaviek.
5. Ručný stroj alebo automatická montážna linka?
Objem výroby je ďalším dôležitým faktorom.
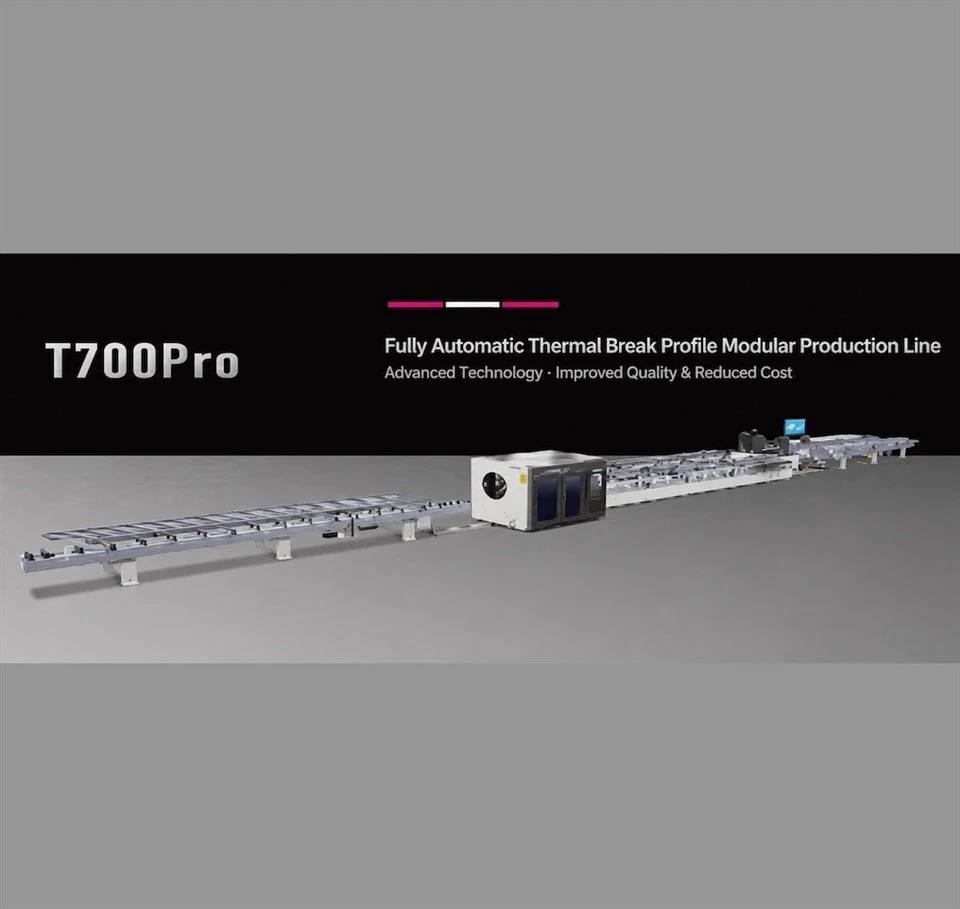
Pre menšie výrobné série alebo časté zmeny profilu môže byť vhodný manuálny alebo polo{0}}automatický stroj. Pre nepretržitú výrobu môže automatická montážna linka s tepelným mostom kombinovať:
Podávanie a polohovanie profilu
CNC vrúbkovanie
Vloženie polyamidového pásika
Profilová doprava
Valcovanie a krimpovanie
To znižuje opakovanú ručnú manipuláciu a udržiava hlavné montážne procesy spojené.
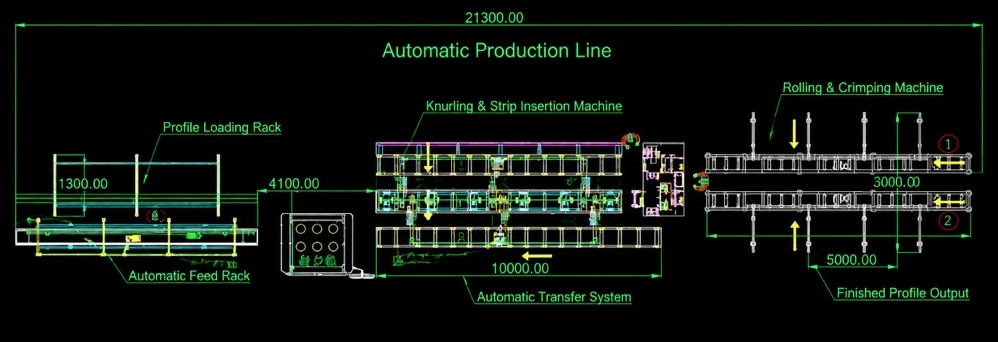
MAKERLMontážna linka hliníkových profilov T700Pro Intelligent Thermal Breakspája CNC dvojpolohový ryhovací stroj a stroj na vkladanie pásov, automatický dopravný systém a CNC rolovacie krimpovacie zariadenie pre kontinuálnu výrobu.
6. Prispôsobte stroj vašej výrobnej kapacite

Kapacita stroja by sa mala zvážiť spolu s vašimi skutočnými výrobnými požiadavkami.
Výrobný výkon sa môže líšiť v závislosti od:
Veľkosť a dĺžka profilu
Konfigurácia stroja
Proces montáže
Čas cyklu
Spôsob nakladania a vykladania
Montážne linky automatického tepelného prerušenia MAKERL môžu dosiahnuť približne120–240 ks/hv závislosti od profilu a konfigurácie.
Nevyberajte stroj iba podľa jeho maximálnej menovitej rýchlosti. Dôležitejšou otázkou je, či jeho praktický výstup zodpovedá vášmu výrobnému cieľu.
7. Zvážte prechod a prevádzku
Ak vaša továreň vyrába rôzne dizajny hliníkových profilov, pohodlné nastavenie parametrov môže skrátiť čas nastavenia.
Užitočné funkcie môžu zahŕňať:
Nastavenie parametrov CNC
Skladovanie receptov
Automatické polohovanie
Nastavenie veľkosti profilu
Identifikácia profilu QR kódom
Tieto funkcie sú užitočné najmä vtedy, keď plán výroby obsahuje viaceré špecifikácie profilu.
8. Skontrolujte kvalitu a testovanie
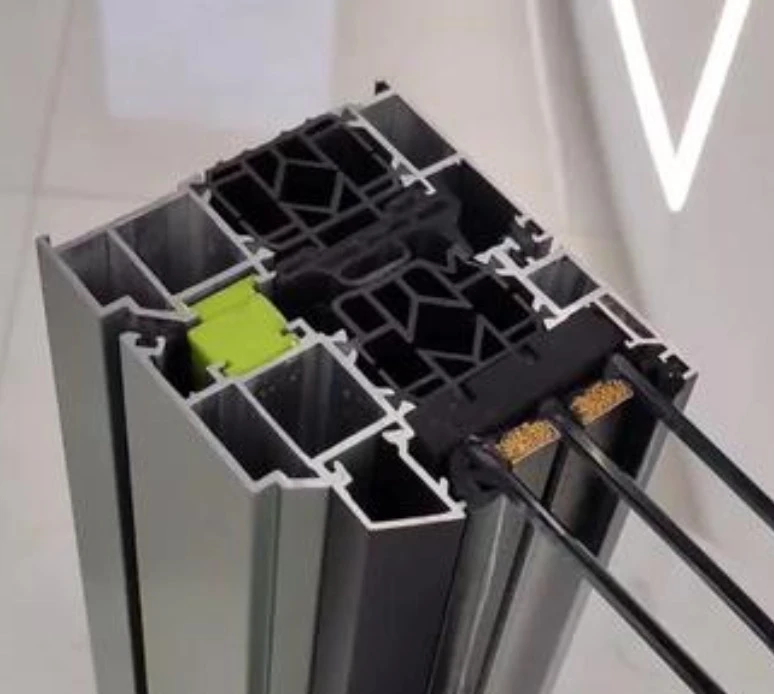
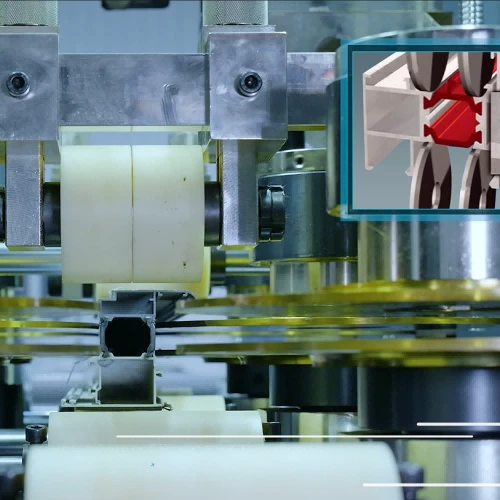
Hotový profil je potrebné po montáži skontrolovať, aby sa potvrdilo požadované spojenie medzi hliníkovým profilom a polyamidovým pásikom.
V závislosti od výrobných požiadaviek môže kontrola kvality zahŕňať:
Hĺbka vrúbkovania
Pozícia pásu
Stav valcovania a krimpovania
Rozmery hotového profilu
Pevnosť v šmyku
Dodávateľ stroja by mal byť schopný vysvetliť, ako zariadenie riadi proces montáže a ako možno otestovať hotový profil tepelnej izolácie.
9. Pred výberom stroja si pripravte svoje požiadavky
Pred požiadaním o konfiguráciu stroja pripravte:
Výkresy hliníkových profilov
Rozmery profilu
Špecifikácie polyamidových pásikov
Požadovaná výrobná kapacita
Počet typov profilov
Požiadavky na automatizáciu
Voľné výrobné priestory
Pomocou týchto informácií možno konfiguráciu stroja prispôsobiť skutočnému procesu montáže tepelne prerušeného profilu.
Výber tepelného montážneho stroja od spoločnosti MAKERL
MAKERLvyrábazariadenie na montáž tepelných mostov pre hliníkové profilyvrátaneCNC stroje na ryhovanie profilov a vkladanie pásov, tepelne prerušené montážne linkyaCNC valcovacie krimpovacie stroje.
Pre nepretržitú výrobu,Montážna linka hliníkových profilov T700Pro Intelligent Thermal Breakintegruje ryhovanie, vkladanie polyamidových pásikov, dopravu, valcovanie a krimpovanie do jedného koordinovaného výrobného procesu.
Pre výber stroja pošlite svoje profilové výkresy, špecifikácie polyamidových pásikov a výrobné požiadavky spoločnosti MAKERL. Konfiguráciu zariadenia potom možno prispôsobiť dizajnu vášho profilu a potrebám výroby.


